
Comment l'impression au vernis UV crée une texture dimensionnelle sur un film
La couverture d'encre plate et les effets de surface tactiles en relief sont produits par deux mécanismes différents, même si les deux commencent sur le même substrat. L'impression standard dépose un film fin et uniforme de colorant qui sèche ou durcit jusqu'à obtenir une épaisseur constante sur toute la feuille. impression de vernis UV au lieu de cela, il dépose une résine claire ou pigmentée en quantités contrôlées et variables, puis durcit cette résine presque instantanément sous la lumière ultraviolette avant qu'elle n'ait la possibilité de s'aplatir. Étant donné que la résine conserve sa forme pendant son durcissement, la zone imprimée conserve une hauteur, une définition des bords et une texture de surface qu'un revêtement à base de solvant ou d'eau ne peut tout simplement pas conserver. Cette distinction est facile à ressentir à la main : passez un doigt sur une étiquette brillante à revêtement conventionnel et la surface est uniformément lisse, tandis qu'une zone texturée aux UV présente des crêtes, des bords ou des grains clairement détectables que l'œil détecte comme un changement de réflexion avant même que la main ne le confirme.
Sur les films PET et polyester similaires, cela est important car le substrat de base est dimensionnellement stable mais chimiquement inerte pour la plupart des revêtements conventionnels. Les formulations durcissables aux UV sont conçues pour adhérer mécaniquement et chimiquement à cette surface inerte en une fraction de seconde d'exposition, ce qui rend possible une accumulation en plusieurs passes. Chaque passage ajoute une fine coque au-dessus du précédent et, comme le durcissement est quasi instantané, le film n'a jamais le temps de s'affaisser ou de s'étaler avant que la couche suivante ne descende.
| Fonction de calque | Rôle typique dans la pile | Contribution visuelle |
|---|---|---|
| Couche de base | Scelle le substrat, uniformise l’énergie de surface | Fond de teint brillant ou mat uniforme |
| Couche de construction | Ajoute une hauteur mesurable dans les zones surélevées | Relief tactile, sensation de relief |
| Couche de texture | Introduit une irrégularité ou un motif de surface | Contraste mat-brillant, grain, marbrure |
| Couche de scellement supérieure | Protège les couches inférieures, ajuste la brillance finale | Résistance aux rayures, perception de la profondeur |
Le nombre de passes, la viscosité de chaque résine et la dose de durcissement entre les passes sont les trois variables qui déterminent si une feuille finie se lit comme un subtil accent brillant ou comme un motif tridimensionnel fortement gaufré. Le processus étant entièrement additif et piloté par la lumière, il peut être ajusté couche par couche sans retravailler l'ensemble de la configuration de la presse, ce qui est l'une des raisons pour lesquelles les transformateurs de films le privilégient pour les tirages décoratifs courts et moyens.
Pourquoi les effets dorés dépendent du séquençage des calques, pas seulement de l'encre métallique
Une idée fausse très répandue est que l’aspect doré provient d’un seul passage d’encre métallique. En pratique, l'aspect métallique d'un Film de transfert de chaleur PET doré est construit à partir d'une séquence : une couche antiadhésive, une couche métallisée réfléchissante, une couche adhésive, puis le travail de vernis UV qui définit l'endroit où l'image métallique apparaîtra réellement une fois transférée. Le vernis n'ajoute pas le métal lui-même ; il agit comme un masque sélectif et un support de texture qui détermine exactement quelles parties de la couche métallisée se détachent proprement sur la surface réceptrice pendant le transfert, et comment ces parties ressentent et réfléchissent la lumière une fois appliquées.
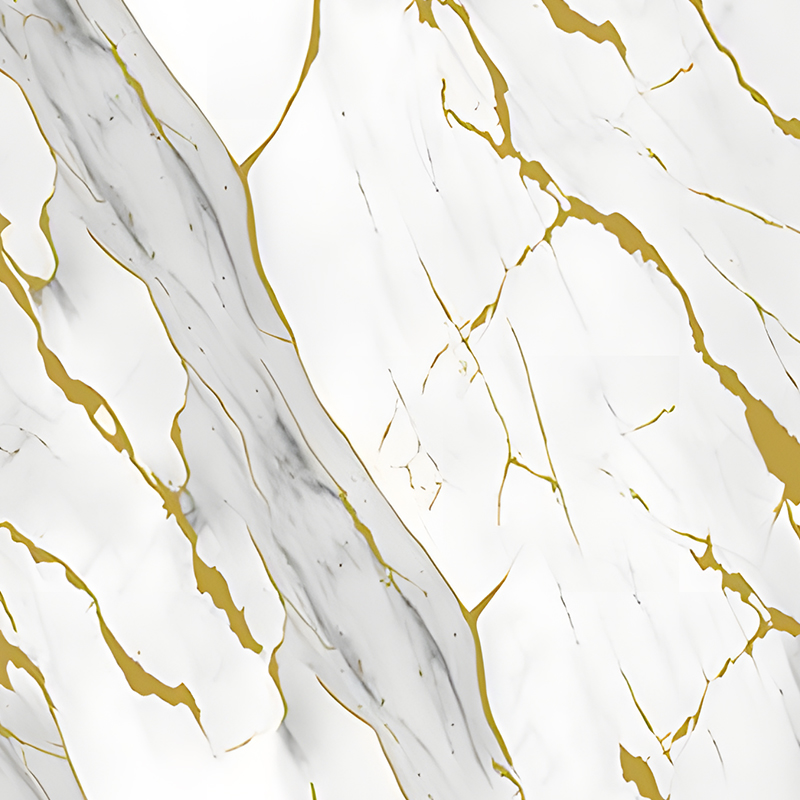
Étant donné que le vernis UV durcit avec une définition des bords nette, les lignes fines, les petits textes avec empattement et les motifs de bordure complexes peuvent être reproduits dans la couche métallique avec beaucoup moins de fond perdu que ne le permet le masquage par écran. Ceci est particulièrement pertinent pour les étiquettes et les emballages où la marque doit être lisible clairement à la fois à une distance d'inspection rapprochée et à distance des étagères.
La précision du repérage entre la couche métallisée et le masque de vernis est le principal déterminant de la qualité du fini. Même un petit décalage provoque un bord doux ou doublé sur le motif doré, qui est visuellement beaucoup plus visible sur une surface réfléchissante qu'il ne le serait sur une impression à l'encre plate, car la lumière capte le bord mal aligné et attire le regard directement dessus.
Création de motifs marbrés et organiques grâce à un flux UV contrôlé
L'impression UV à motifs de marbre repose sur une brève fenêtre entre le moment où la résine est déposée et le moment où la lampe de polymérisation la verrouille en place. Au cours de cette fenêtre, des dépôts humides adjacents de viscosité ou de charge pigmentaire différentes interagissent à leurs limites, produisant les lignes veinées et irrégulières associées à la pierre naturelle. Le durcissement de la résine un peu trop tôt donne une surface plane et uniforme sans veines ; le durcir trop tard permet au motif de se propager jusqu'à ce qu'il perde complètement sa définition. Obtenir un résultat marbré reproductible signifie maintenir cette fenêtre de synchronisation stable tout au long du tirage, et pas seulement sur les premières feuilles.
Étant donné que l'effet dépend de l'interaction en direct entre les couches humides plutôt que d'un écran ou d'une plaque fixe, deux feuilles marbrées ne sont jamais identiques au pixel près, ce qui est généralement considéré comme une force pour ce style de décoration plutôt que comme un défaut, car il reflète l'irrégularité organique de la pierre naturelle que le motif est censé évoquer.
Deux leviers pratiques contrôlent l'échelle du motif. Premièrement, l’écart de viscosité entre la couleur de base et la couleur d’accent : un écart plus large produit des veines plus nettes et plus fines, tandis qu’un écart plus étroit donne des tourbillons plus doux et plus larges. Deuxièmement, le volume de dépôt par passage : les dépôts plus lourds laissent plus de temps avant que le point de gel ne soit atteint, ce qui donne au motif plus d'espace pour se développer avant que le durcissement ne l'arrête. Aucun des deux leviers ne doit être réglé seul ; Changer la viscosité sans ajuster le volume du dépôt déplace généralement l'échelle du motif dans une direction imprévisible plutôt que dans celle prévue.
- La résine d'accentuation à faible viscosité produit généralement des veines fines et filiformes.
- La résine d'accentuation à viscosité plus élevée produit généralement de larges zones ressemblant à des nuages.
- La température ambiante de la presse décale la fenêtre de temps d'ouverture et doit être enregistrée par équipe
- La vitesse de la ligne modifie le temps de séjour entre le dépôt et le durcissement et nécessite un réétalonnage à chaque fois qu'elle est ajustée.
Adaptation des capacités de l'imprimante UV aux substrats de films et d'autocollants
Toutes les presses UV ne sont pas adaptées au travail sur film. Un imprimante uv pour autocollants ou un film de transfert nécessite trois caractéristiques qu'une presse UV à usage général pour substrats rigides n'a pas toujours : un contrôle précis de la tension du film, un système de durcissement qui ne déformera pas par la chaleur une fine bande flexible et un système de dépôt capable de déposer des couches de hauteur variable sans traîner ni maculer de résine humide lors des passages ultérieurs.
| Exigence | Pourquoi c'est important au cinéma |
|---|---|
| Polymérisation LED à basse température | Les fines bandes de PET se déforment ou se rétrécissent sous les lampes à vapeur de mercure à haute température |
| Contrôle de tension en boucle fermée | Une tension inégale provoque une dérive de l'enregistrement sur une longue période |
| Gestion du Web antistatique | L'accumulation statique sur le film attire la poussière dans la résine humide avant le durcissement |
| Alignement de la tête en plusieurs passes | Les effets de relief en couches nécessitent une précision de répétition inférieure au millimètre |
L'épaisseur du film limite également ce qui est réalisable. Les films très minces fléchissent sous le poids localisé d’une épaisse couche de construction, qui peut apparaître sous la forme d’une légère ondulation au verso une fois que le rouleau est rembobiné sous tension. Les convertisseurs travaillant avec du PET inférieur à 25 microns limitent généralement la hauteur totale d'accumulation à un niveau inférieur à celui qu'ils feraient sur un film de calibre plus épais, puis compensent visuellement avec un contraste de texture et de brillance plutôt qu'avec une hauteur brute.
La manipulation du film, et non la chimie de la résine, est généralement le facteur limitant dans l'ambition d'une conception texturée sur des substrats fins et flexibles.
Défauts courants dans l’impression avec vernis UV et comment les éviter
La plupart des défauts de texture et de dorure remontent à l'une des rares causes profondes, et identifier celle qui est en jeu au début d'un tirage permet d'économiser beaucoup plus de matière que d'ajuster les paramètres par essais et erreurs en cours de quart de travail.
| Défaut | Cause probable | Solution pratique |
|---|---|---|
| Bords adoucis ou flous sur le texte en relief | Dose de durcissement trop faible ou distance de la lampe dérivée | Vérifiez la puissance de la lampe et réinitialisez la distance de sécurité |
| Fissuration sur les zones pliées ou pliées | Accumulation trop épaisse par rapport à la flexibilité du film | Réduisez le nombre de couches ou passez à une qualité de résine plus flexible |
| Brillance inégale sur une zone de vernis ponctuel | Épaisseur de dépôt incohérente de l'applicateur | Recalibrer le volume de dépôt de l'anilox ou de la tête numérique |
| Couche métallique se soulevant de manière inégale pendant le transfert | Masque vernis sous-durci ou sur-durci | Testez à nouveau la fenêtre de durcissement par petits incréments et maintenez-la stable. |
| Motif marbré s'effondrant en couleur plate | Cure déclenchée avant que le motif n'ait eu le temps de se former | Prolongez légèrement le temps d'ouverture ou ralentissez la vitesse de la ligne |
Une discipline utile consiste à tenir un court journal des défauts lié à la vitesse de la ligne, à la lecture de la puissance de la lampe et à la température ambiante pour chaque quart de travail. Étant donné que la réponse du durcissement aux UV est sensible aux petits changements environnementaux, les motifs qui apparaissent uniquement lors de certaines équipes ou de certaines saisons sont souvent imputables à la température ou à l'humidité plutôt qu'aux paramètres de la presse eux-mêmes.
Définition de paramètres pratiques pour les finitions brillantes et texturées
Trois réglages effectuent l'essentiel du travail lorsqu'un convertisseur doit faire passer un travail d'une finition mate et brillante à une texture dimensionnelle prononcée, ou l'inverse.
- Dépôt volume per pass: contrôle la quantité de matériau disponible pour construire la hauteur avant le durcissement, le verrouille en place
- Dose de guérison par passage : contrôle la rapidité avec laquelle la résine durcit, ce qui à son tour contrôle la mesure dans laquelle le dépôt peut se stabiliser avant de durcir.
- Nombre de passages : contrôle la hauteur cumulée et permet de superposer différents types de résine pour des effets combinés, comme une couche de texture mate sous une couche de scellement brillante
Pour une finition brillante simple sans texture, un seul passage avec une dose de durcissement complète et un faible volume de dépôt est généralement suffisant. Pour une texture fortement dimensionnelle ou dorée, les convertisseurs s'accumulent généralement progressivement sur trois à six passes, en vérifiant la hauteur et la netteté des bords après chaque passe plutôt que de tenter la construction complète en un seul dépôt, car une seule passe trop épaisse est beaucoup plus sujette à un durcissement inégal sur toute sa profondeur que plusieurs passes plus fines durcies en séquence. La vérification après chaque passage donne également à une équipe de production la possibilité de s'arrêter plus tôt si une construction plus légère répond déjà à l'aspect cible, ce qui évite de dépenser de la résine et du temps de pressage à une hauteur dont la conception finie n'a pas réellement besoin.
Où les textures UV 3D et dorées s'intègrent dans un emballage haut de gamme
Le travail de texture UV dimensionnelle et métallique est le plus souvent spécifié lorsqu'un emballage ou une étiquette doit signaler un niveau supérieur au sein d'une gamme de produits sans modifier l'emballage structurel sous-jacent. Un logo texturé, une bordure dorée ou un panneau d'accent marbré donne à une surface faisant face à une étagère un signal tactile qu'une impression à plat ne peut pas reproduire, et ce signal se lit d'un coup d'œil avant même qu'un acheteur ne récupère l'article.
En tant que film de transfert d'emballage haut de gamme, ce type de film est généralement appliqué par transfert de chaleur et de pression sur des substrats d'emballage rigides ou semi-rigides tels que des cartons pliants, des boîtes rigides ou des bouchons moulés, plutôt que d'être utilisé comme surface visible finale elle-même. Le travail de vernis UV sur le film détermine à l'avance le motif transféré, ce qui signifie que les modifications de conception peuvent être testées et approuvées sur le rouleau de film avant qu'une seule unité d'emballage fini ne soit produite, réduisant ainsi le risque de retouches coûteuses sur le matériau d'emballage primaire.
Cette séparation entre décoration et structure donne également plus de latitude aux équipes de marques pour tester des variantes. Étant donné que la texture et le motif métallique existent déjà sur le film de transfert avant même qu'il ne rencontre un carton ou une bouteille, un concepteur peut comparer plusieurs profondeurs de relief ou densités de motifs côte à côte sur des échantillons de film plat, choisir celui qui photographie et se manipule le mieux, et ensuite seulement engager ce choix dans une production complète d'emballage fini. Ce séquençage raccourcit la boucle de rétroaction entre la conception et la production par rapport aux méthodes dans lesquelles l'effet décoratif ne peut être évalué que sur l'emballage fini et assemblé.
- Bordures dorées par points sur les cartons pliants pour emballages de cosmétiques et de spiritueux
- Marques texturées sur les coffrets cadeaux rigides et les emballages de présentation
- Panneaux marbrés sur les étiquettes des produits de beauté et de soins personnels
- Fines lignes métalliques sur les capuchons et les fermetures, là où l'estampage à plat manque de détails.
Stockage et manipulation du film à texture UV avant conversion
Le travail ne s’arrête pas une fois qu’un rouleau sort de la presse. Un film avec une surface texturée ou dorée prononcée est plus sensible aux dommages causés par la manipulation qu'un rouleau imprimé à plat, car les zones en relief concentrent la pression aux points de contact plutôt que de la répartir uniformément sur la feuille. Empiler incorrectement des rouleaux finis ou les stocker dans un espace présentant de grandes variations de température est l'une des façons les plus courantes pour un transformateur de perdre du matériel par ailleurs de bonne qualité avant même qu'il n'atteigne l'étape de transfert ou de laminage.
| Facteur de traitement | Pratique recommandée |
|---|---|
| Orientation du rouleau | Stocker debout sur un support central plutôt qu'empilé à plat |
| Température ambiante | Maintenir dans une plage stable pour éviter la fragilisation ou le ramollissement de la résine |
| Exposition à l'humidité | Évitez le stockage à forte humidité qui peut affecter les performances de la couche antiadhésive |
| Entrelacement | Utilisez une doublure protectrice entre les enveloppes pour les motifs très texturés |
Le délai entre l’impression et la conversion est également plus important pour les films à texture UV que pour les films plats. Étant donné que la résine durcie continue à se stabiliser chimiquement pendant une courte période après le durcissement initial, les convertisseurs autorisent généralement une brève période de repos avant de faire passer un rouleau fortement accumulé dans une presse à transfert, ce qui réduit le risque de déplacement de la texture ou de modification des caractéristiques de démoulage à mi-parcours.
Les équipes de qualité qui travaillent avec ce type de film conservent régulièrement un échantillon de référence des textures et des niveaux de brillance approuvés à côté du poste d'inspection, car une comparaison visuelle par rapport à une norme physique détecte une dérive subtile de la hauteur de construction ou de la densité du motif bien plus rapidement que la mesure de chaque rouleau à partir de zéro par rapport à une seule spécification écrite.
Foire aux questions
Q1 : Qu'est-ce qui différencie le vernis UV d'un stratifié standard ou d'un revêtement sur film ?
Les revêtements standards sèchent ou durcissent lentement et se déposent en une couche plate et uniforme. Le vernis UV durcit en quelques secondes sous la lumière ultraviolette, ce qui gèle la résine en place avant qu'elle n'ait le temps de se stabiliser, lui permettant ainsi de conserver la hauteur, les bords et le motif qu'un revêtement conventionnel perd.
Q2 : La texture du vernis UV peut-elle être appliquée uniquement sur des zones sélectionnées d'un motif, plutôt que sur la feuille entière ?
Oui. L'application ponctuelle est l'une des utilisations les plus courantes, car le surélévation ou la texture sélective d'un logo, d'une bordure ou d'un petit motif crée un contraste avec l'impression à plat environnante et utilise moins de résine qu'un traitement sur une feuille entière.
Q3 : Une accumulation de vernis plus épaisse produit-elle toujours un meilleur effet tactile ?
Pas nécessairement. Au-delà d'une certaine hauteur, une épaisseur supplémentaire augmente le risque de fissuration du film plié et peut ralentir le durcissement sur toute la profondeur du dépôt. La plupart des convertisseurs trouvent qu'une accumulation modérée combinée à une définition de bord nette est plus intéressante qu'une hauteur excessive seule.
Q4 : Comment un motif marbré reste-t-il cohérent sur une longue série de production ?
La cohérence dépend du maintien stable du temps ouvert entre le dépôt et le durcissement, puisque c'est cette fenêtre qui permet au motif de se former. La vitesse de ligne, la puissance de la lampe et la température ambiante influencent toutes cette fenêtre et doivent être surveillées ensemble plutôt qu'individuellement.
Q5 : Quelles propriétés du substrat doivent être vérifiées avant d'exécuter un travail de texture dorée ?
L'épaisseur du film, l'énergie de surface et la planéité sous tension sont les principaux facteurs. Les films fins ou à faible énergie de surface peuvent nécessiter un passage d'apprêt ou une dose de durcissement ajustée pour obtenir une adhérence fiable et une brillance constante sur toute la largeur de la bande.
Q6 : L’impression avec vernis UV est-elle adaptée aux petits tirages ou uniquement aux longs tirages ?
Cela convient aux deux, mais pour des raisons différentes. Les tirages courts bénéficient du fait que les paramètres de couche peuvent être ajustés numériquement sans nouvel outil, tandis que les tirages longs bénéficient du comportement de polymérisation cohérent et reproductible du processus une fois les paramètres verrouillés.